Anycubic Photon Mono M7 Max 评测:我们的实际使用经验
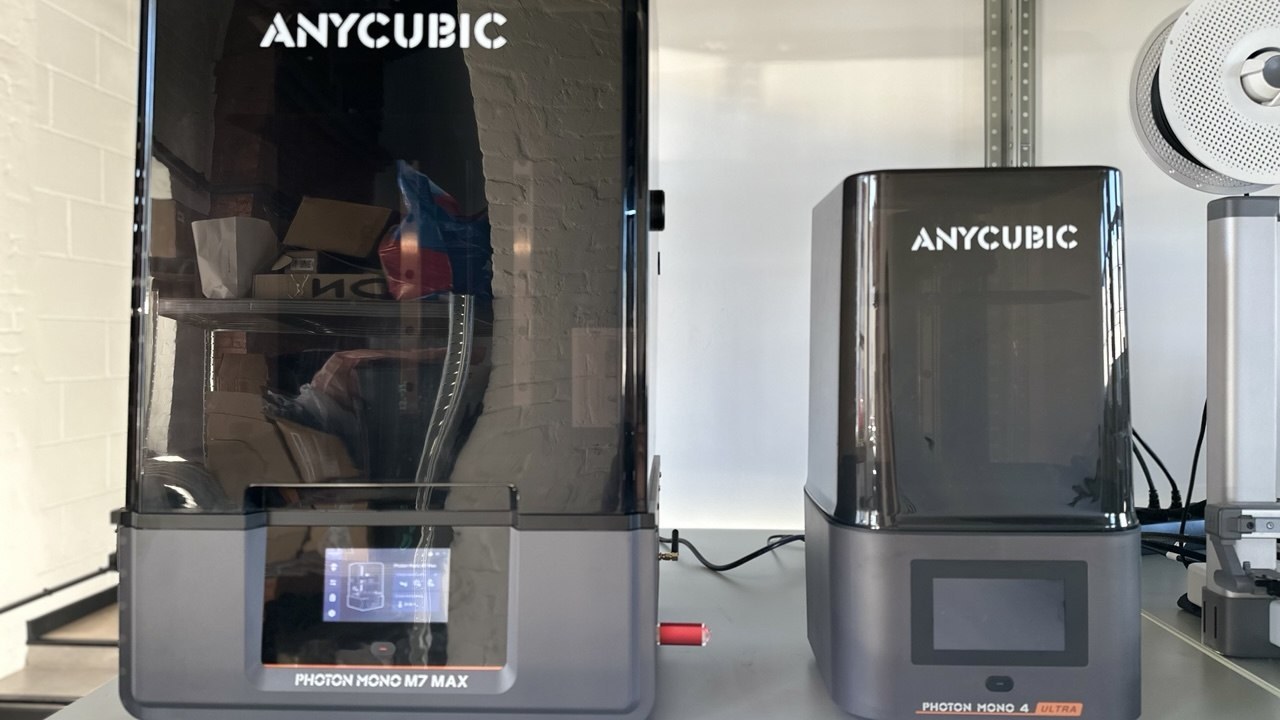
Anycubic Photon Mono M7 Max 是一款大尺寸光固化3D打印机,成型尺寸为 298 × 164 × 300 mm,配备树脂自动补料和加热功能。ATRIMUT 在日常工作中使用这类设备。在我们的实践中,它更适合大尺寸零件和批量任务,而不是以极精细结构为核心要求的应用。

大家好,我是 Kristina,在 ATRIMUT 担任工程师和业务负责人。 从这篇文章开始,我们推出设备评测专栏,分享团队真正用于日常工作的设备, 而不只是介绍宣传资料中的亮点。
第一篇想谈的是我们经常使用的一款打印机: Anycubic Photon Mono M7 Max。 先说明,这不是一篇受委托撰写的推广文章。 设备由我们根据实际任务自行购买。 下面的评价来自俄罗斯日常生产环境中的使用经历: 冬季温度变化、车间网络条件,以及紧凑的生产安排。
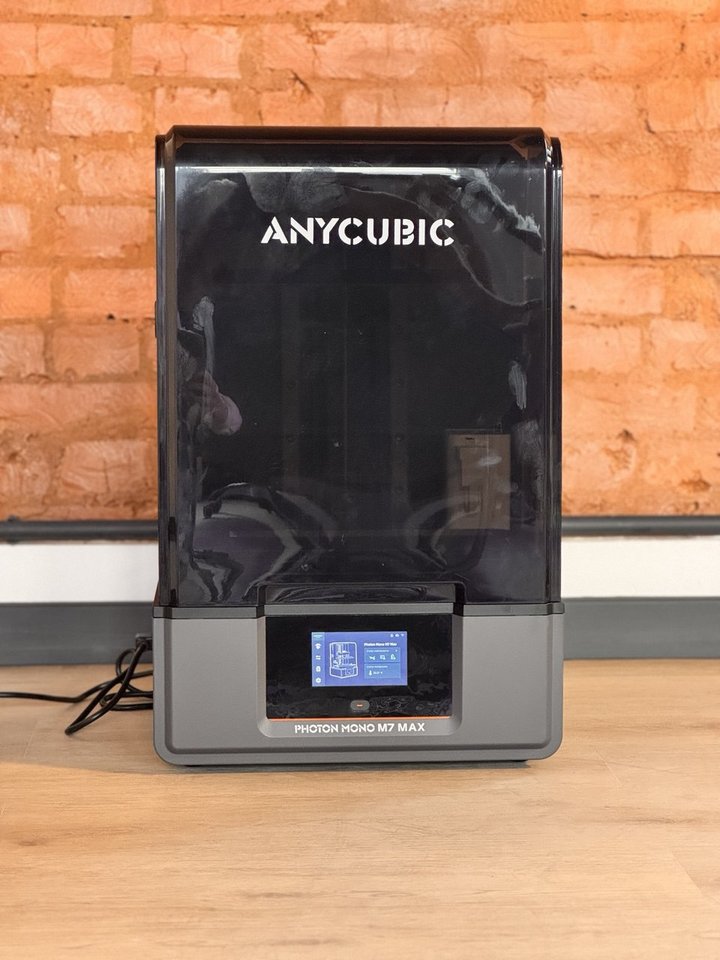
主要参数
| 参数 | 数值或说明 |
|---|---|
| 打印技术 | MSLA,采用液晶屏掩膜的光固化打印 |
| 成型尺寸 | 298 × 164 × 300 mm,成型体积约 14.7 L |
| 屏幕 | 13.6 英寸单色液晶屏,7K,6480 × 3600 像素 |
| XY 像素尺寸 | 约 46 μm |
| 层厚 | 0.01–0.15 mm |
| 打印速度 | 使用标准树脂时,0.05 mm 层厚下最高 31 mm/h; 0.1 mm 层厚下最高 63 mm/h |
| 光源 | COB 光源配合菲涅耳透镜,波长 405 nm |
| 树脂加热范围 | 20–40 °C |
| 料槽 | 容量 1.3 L,支持从树脂瓶自动补料 |
| Z 轴 | 双直线导轨与丝杆 |
| 平台调平 | 手动四点调平 |
| 连接与操作 | USB、带外置天线的 Wi-Fi、移动应用 |
| 外形尺寸与重量 | 425 × 362 × 652 mm,24 kg |
一分钟了解 MSLA 的工作原理
简单来说,树脂槽下方是单色液晶屏,屏幕下方是紫外光源。 液晶屏充当掩膜,让光线在当前切片对应的区域通过,使一薄层树脂固化。 随后平台完成层间运动,树脂重新填充打印区域,再进行下一层曝光。 这个过程会重复数千次。
这种方式的主要优势,是同一层的成型区域可以同时曝光。 在相同的曝光设置下,平台上放一个零件还是多个零件, 单层曝光时间并不会随零件数量成倍增加。 因此,它很适合批量任务。 不过,整次打印的耗时仍与打印高度、层数和层间运动等设置有关。
关于3D打印的完整流程,以及首件成本为何通常较高, 我们在文章 《什么是3D打印?为什么第一件零件比第二件更贵》 中有更详细的说明(俄文原文)。
主要优势:大尺寸成型空间
对于树脂光固化打印机,298 × 164 × 300 mm 是相当宽裕的成型空间。 它的成型高度和宽度已接近不少桌面 FDM 打印机, 同时保留了光固化工艺在精细表面和细节表现方面的优势。
在我们的实际工作中,这意味着:
- 更多大尺寸零件可以整体成型,减少分件和后续粘接;
- 一块平台可以排布一批小零件,提高单次任务的产出;
- 较高的模型有更多摆放选择,不必仅因成型高度受限而大幅倾斜。
7K 屏幕与 46 μm 像素:如何理解分辨率
不能只看“7K”这个数字。 屏幕分辨率分布在较大的成型面积上,因此单个像素的尺寸约为 46 μm。 按成型宽度计算:298 mm ÷ 6480 ≈ 0.046 mm。 一些采用 12K–16K 屏幕的小尺寸机型,像素尺寸约为 14–20 μm。 这里比较的是像素尺寸,不能直接将其等同于成品的尺寸精度。
这样的像素尺寸是否够用? 对于我们制作的大尺寸零件、外壳、原型、展示模型和纪念品, 其细节表现通常能够满足实际任务需要。 但能否看到表面纹理,仍应结合具体模型和实际打印结果判断, 不能仅凭屏幕分辨率作出结论。
关于视觉分辨能力与模型细节的关系, Andrey Gromov 在文章 《物理规律与3D模型:为什么不是所有模型都能打印》 中作了进一步讨论(俄文原文)。
如果任务以珠宝母模、牙科应用或带有极细微结构的微缩模型为主, 我会优先考虑成型空间较小、像素更细的设备, 再根据实际样件评估是否适用。 这不是简单地说 M7 Max“不够好”, 而是大成型面积与像素密度之间的取舍。
自动补料:我最看重的功能
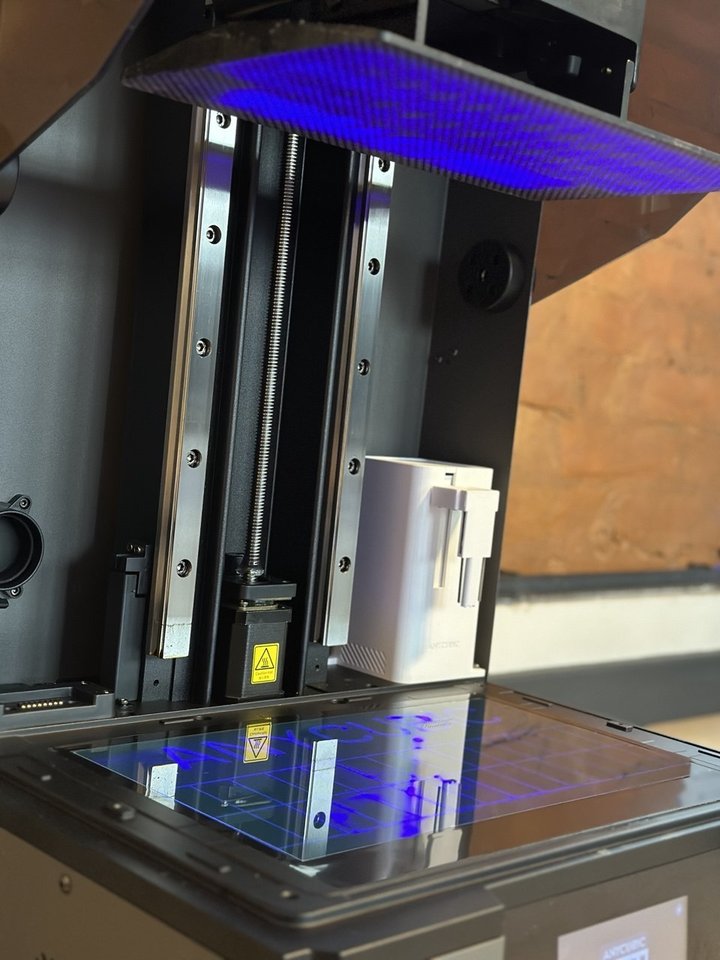
一个大零件消耗的树脂,可能超过料槽一次能够容纳的量。 如果没有自动补料,就需要人工检查液位并及时添加。 对于夜间或持续数小时的任务,这会增加操作负担。
在 M7 Max 上,树脂瓶与补料模块连接, 设备会随材料消耗向料槽补充树脂。 在我们的工作流程中,这减少了长时间任务中的人工补料操作, 也便于安排晚间启动、次日取件的任务。 手工操作减少,还能降低洒漏和弄脏手套的机会。 当然,自动补料并不等于可以取消必要的设备检查与安全管理。
树脂加热
光敏树脂的黏度受温度影响。 低温时树脂会变稠,层间回流变慢,打印缺陷和脱落的风险也会增加。 在俄罗斯的冬季,这一点尤其值得注意: 车间和工作室的室温并不总能稳定保持在 22 °C。
M7 Max 提供 20–40 °C 范围内的树脂加热设置。 对我们而言,这有助于减小环境温度变化对打印结果的影响。 当生产任务重视重复性时,材料温度管理并不是一个可有可无的小功能。
翻盖设计与屏幕曝光测试
上盖采用翻盖结构,不必整件取下,也就不需要另找地方放置。 着色上盖有助于减少环境紫外光对树脂的影响。 但上盖并不替代树脂操作所需的通风和防护措施。
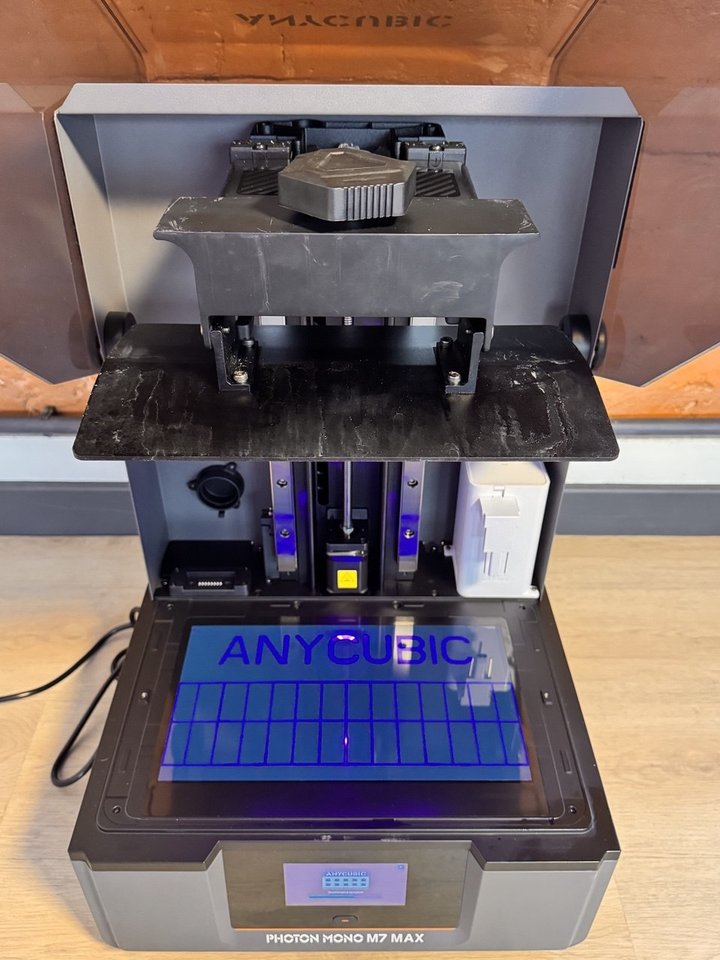
另一个实用功能是内置曝光测试。 取下料槽后,可以运行测试,观察屏幕显示的标志和网格图案。 它便于初步检查显示区域是否存在明显异常, 适合在运输后或打印突然出现问题时用于排查。 不过,一次目视测试不能完整排除屏幕和光学系统的所有故障。
这张照片也能看到机械结构: 平台沿两根直线导轨运动,中间由丝杆驱动。 对于尺寸较大、重量较高的平台,这种结构有助于保持运动稳定。
打印平台倾斜沥料
打印结束后,可以将平台倾斜悬挂在料槽上方,让多余树脂回流。 这有助于减少取下平台时滴落到工作台上的树脂, 也能减少材料浪费,让工位更整洁。
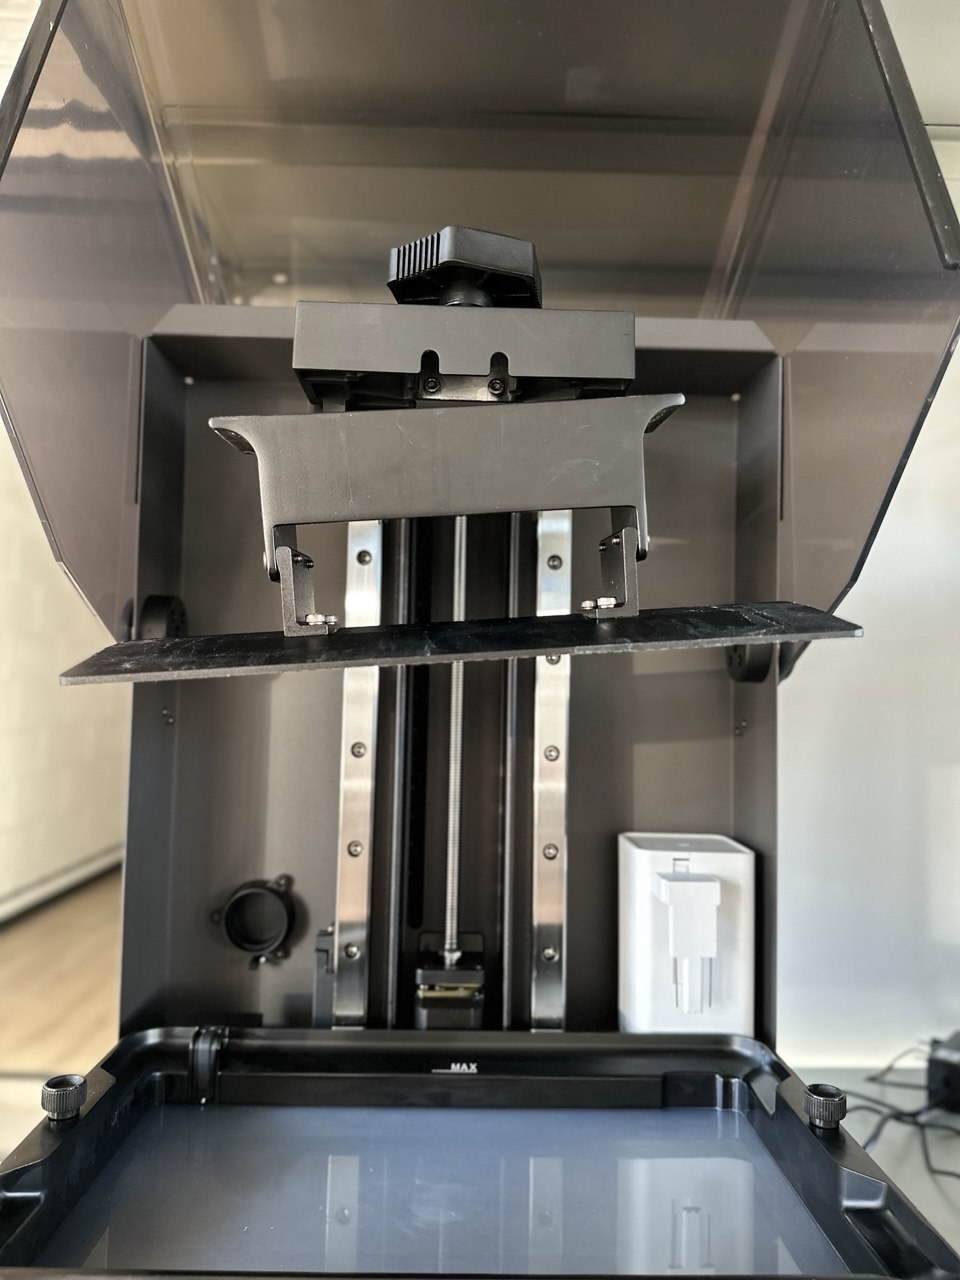
这个设计思路很好,但固定方式还有改进空间,后面会具体说明。
Wi-Fi 与外置天线
打印机通过 Wi-Fi 接入网络,天线位于机身外部。 第一眼看上去,它像是一个额外伸出的部件, 但对于采用金属机身的设备,外置天线有其实际意义。 在我们的使用环境中,无线连接表现稳定。
我们希望进一步改进的地方
没有设备能完全适合所有生产场景。 以下建议来自我们的日常使用,主要着眼于多设备部署、操作效率和风险控制, 希望能为后续产品优化提供实践反馈。
-
倾斜悬挂平台的固定方式。 目前平台悬挂后缺少可靠的锁定。如果设备被意外碰到,平台可能脱落。 平台本身较重,一旦落入料槽,可能损坏离型膜,甚至屏幕。 操作人员每次也需要额外确认平台是否挂稳。
可以用一个假设场景说明这类细节的累积影响: 若每次确认需要 5 秒,10 台设备每天各运行 5 个周期, 就是每天 250 秒;按每月 30 天计算,累计超过 2 小时。 这里是效率估算示例,并非对我们实际设备数量或排产的描述。 增加简单可靠的锁扣,有望减少确认操作并降低脱落风险。
-
有线以太网接口。 一两台设备使用 Wi-Fi 很方便。 设备数量较多时,有线网络会为部署和管理提供更多选择。 如果增加 LAN 接口,将更有利于多机生产环境。
-
天线位置。 我们认可外置天线的设计思路,但目前天线位于侧面。 当设备在货架上紧密排列时,后置天线可能更便于布置。
-
重量与外形尺寸。 24 kg 的重量和 652 mm 的机身高度是大尺寸设备需要提前考虑的条件。 安装位置应有稳固的工作台或货架,搬运时由两人配合更方便。
-
平台调平。 安装时需要进行四点手动调平,运输后也应检查。 操作本身并不复杂,但如果能加入自动调平,会进一步改善使用体验。
-
46 μm 像素尺寸。 这是大成型面积带来的取舍,而不是单独的缺陷。 对于极精细结构,应结合任务要求选择像素更小的机型。
-
树脂操作与通风。 这是所有树脂光固化打印设备都需要重视的问题。 较大的料槽使工作环境管理更加重要: 使用树脂和清洗零件时,需要适当通风及个人防护。
适合哪些应用场景
从我们的使用经验来看,M7 Max 更适合以下任务:
- 希望整体成型、尽量减少粘接的大尺寸树脂零件;
- 同一平台上的小批量重复零件;
- 需要减少人工补料操作的长时间打印任务;
- 希望通过树脂加热减小室温变化影响的生产环境。
如果主要任务是珠宝、牙科或带有数十微米级细节的微缩模型, 我会优先评估像素更小的设备,而不是仅根据成型空间作出选择。
我的评价
我的评分是 4.5/5。 在我们的日常使用中,Anycubic Photon Mono M7 Max 是一款可靠的工作设备: 成型空间大,使用表现较为可预期, 自动补料和树脂加热也切实改善了操作体验。
保留的半分,主要留给倾斜悬挂平台的锁定方式和有线网络接口。 如果这两点得到改进,它会更适合较大规模的多机生产环境。
这篇评测也是我们展示 ATRIMUT 在俄罗斯实际工作方式的一个窗口: 根据任务选择设备,关注生产中的细节,并将使用观察转化为改进建议。 中国同行与合作伙伴可以通过 3D打印技术与实践 进一步了解我们的相关能力。 我们也欢迎围绕设备应用、工程经验与长期合作开展交流。
常见问题
Anycubic Photon Mono M7 Max 的成型尺寸是多少?
成型尺寸为 298 × 164 × 300 mm,成型体积约为 14.7 L。 较大的成型空间适合大尺寸树脂零件和同平台批量打印。
Photon Mono M7 Max 的分辨率是多少?
它采用 13.6 英寸 7K 单色液晶屏,分辨率为 6480 × 3600 像素, XY 像素尺寸约为 46 μm。层厚可设置为 0.01–0.15 mm。 像素尺寸不能直接等同于成品的尺寸精度。
Photon Mono M7 Max 适合珠宝模型和微缩模型吗?
它更适合较大尺寸零件及批量任务。 如果重点是珠宝母模或极精细的微缩结构, 我会优先考虑像素更小的设备,例如像素尺寸约为 14–20 μm 的机型, 并根据实际材料和打印样件进行判断。
光固化打印机为什么需要树脂加热?
低温会使树脂黏度增加,影响层间回流,并增加打印缺陷风险。 树脂加热有助于稳定材料状态,减小室温变化对打印结果的影响。
Photon Mono M7 Max 支持有线以太网连接吗?
不支持。设备通过带外置天线的 Wi-Fi 连接网络, 也可通过 USB 导入打印文件。 对于较大的设备集群,有线以太网接口会更便于部署和管理。
自动补料功能有什么作用?
设备会根据树脂消耗情况,将瓶中的树脂补充到料槽中。 这减少了大尺寸零件和长时间打印任务中人工补料的需求, 但不意味着可以省略设备检查与必要的安全管理。
Kristina Khochenkova
ATRIMUT 业务负责人、工程师
Kristina Khochenkova 是 ATRIMUT 的业务负责人、工程师,在增材制造领域具有专业经验。她撰写“设备评测”专栏,分享 ATRIMUT 日常使用设备的实际经验、观察与改进建议。