3D打印的工艺边界:为什么不能照搬纸张打印的要求
“打印”这个词,很容易让人产生一些并不适用于3D制造的期待。纸上的小字、细线和平整图案,为什么不能直接变成同样精细的立体零件?我们从喷嘴、层高和材料流动说起,看看其中的物理原因。

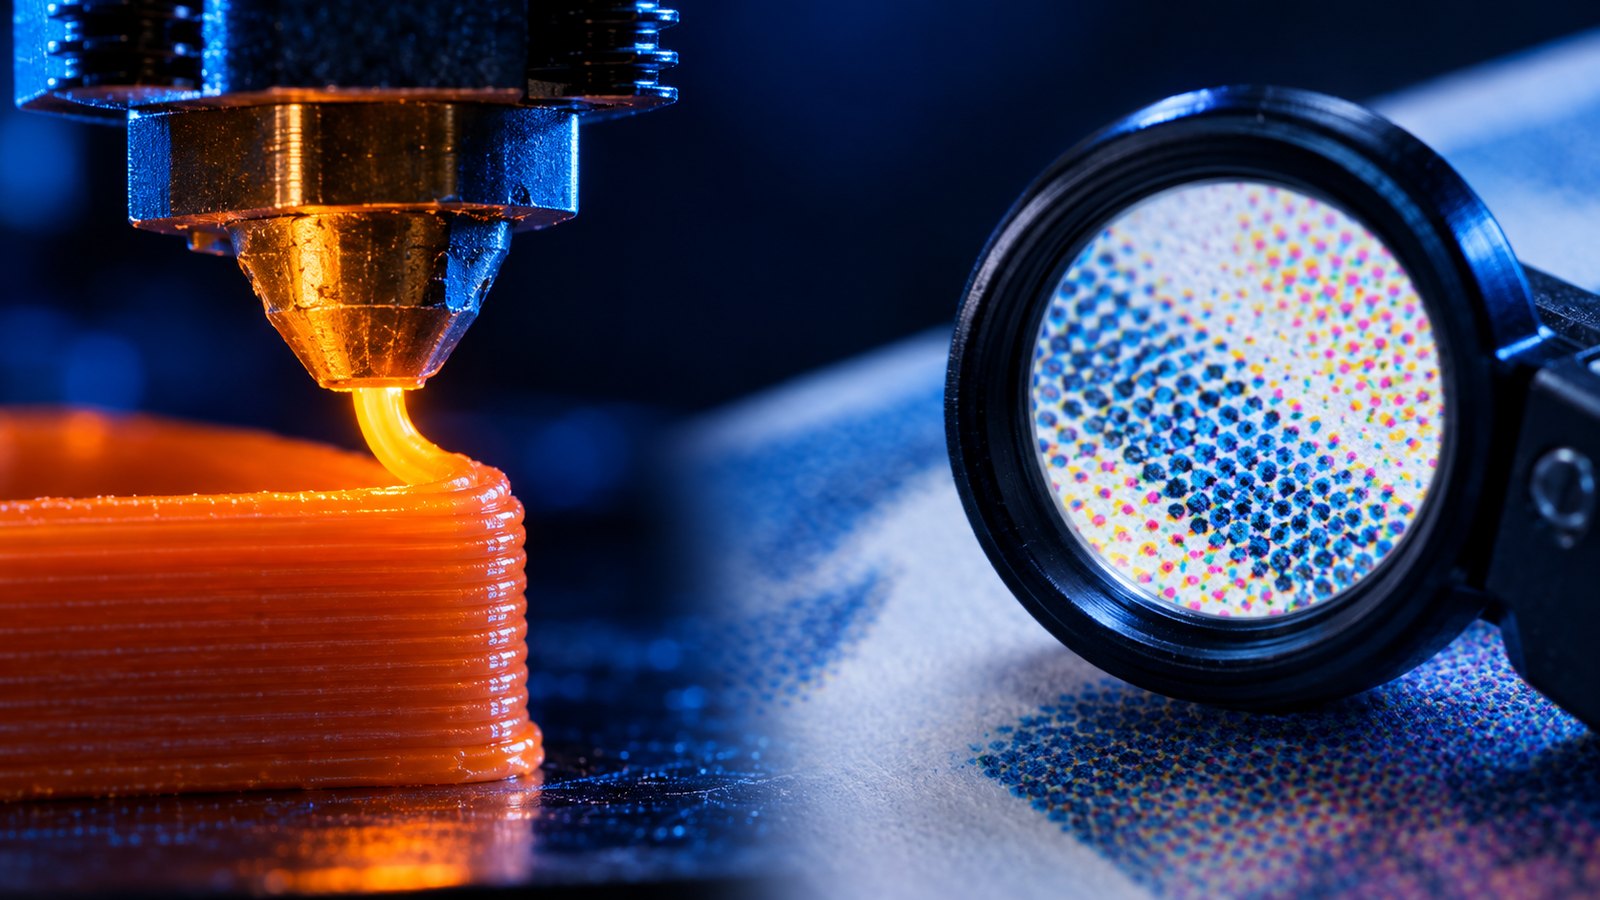
同样叫“打印”,并不意味着同样的结果
我一直觉得,“3D打印”这个名称多少有些容易让人误解。 如果要准确描述它做的事情,“增材制造”更合适。
原因很简单。提到打印,我们首先想到的往往还是一张纸, 以及纸上清楚的文字和图案。于是听到“3D打印”,很自然就会期待: 既然也是打印,应该同样精细、同样清晰,表面也同样平整。
但这是两种不同的制造过程。
ISO/ASTM 52900:2021 对增材制造相关术语作了定义,其基本思路是通过逐步添加材料来构建 三维几何形状,而不是在纸面上形成图像。
在实际工作中,我们经常遇到这样的要求: 做一个立体零件,同时希望它具备印刷品那样的小字、细线和光滑外观。
问题不在于这些要求不值得讨论, 而在于不能把纸张打印的能力直接当成零件制造的默认条件。
我学的是无线电物理,不是材料科学。 下面想从物理过程出发,也结合材料的实际表现,解释这件事。
两台打印机,两种不同的任务
纸张打印与常见的 FDM/FFF 3D打印,至少有两个重要区别:
- 材料以什么尺度沉积:墨滴或碳粉颗粒,与一条挤出的塑料熔体, 并不是同一个量级。
- 沉积之后要形成什么:纸上的薄层图像, 与需要逐层堆积、形成厚度和结构的零件,任务不同。
这里主要讨论熔融挤出式3D打印,也就是常说的 FDM/FFF。 光固化技术稍后再谈。
喷嘴与打印头:先看尺度
喷墨打印通过打印头喷出细小墨滴。 Brian Derby 的综述 中,图文打印常用的按需喷墨系统,典型墨滴直径约为20—50 μm; 体积约1 pL的墨滴,直径约为12 μm。
需要注意,墨滴在空中的直径不等于它落到纸上后的图案尺寸。 铺展、基材和相邻墨滴之间的相互作用,都会影响最终结果。
激光打印则不通过喷嘴挤出材料,而是利用静电形成图像, 再将碳粉转移、定影到纸上。碳粉颗粒通常处在数微米尺度; 相关文献 中,化学制备碳粉的典型粒径约为3—8 μm。
作为另一个尺度参考,1200 dpi对应的名义点间距约为21 μm。 但碳粉颗粒大小、点间距与最终能分辨的细节, 并不是可以直接画等号的三个量。
再看 FDM:常见喷嘴直径为0.4 mm,也就是400 μm。 为了制作更细小的特征,也可以选用0.2 mm等较小喷嘴, 但这会改变打印速度、材料适用性和工艺要求。
可以做一个直观换算:如果挤出线宽设为0.42 mm, 一英寸内大约能排下60条这样的线。
这个“约60”只是线宽的尺度类比, 不是说这台 FDM 打印机只有“60 dpi分辨率”。 它不能用来表示运动定位精度、尺寸公差,或所有方向上的细节能力。
层高:从平面图像到立体表面
另一个区别,是每一层到底有多厚。
| 工艺 | 成像或成型方式 | 典型尺度示例 | 厚度或层高 |
|---|---|---|---|
| 喷墨打印 | 墨滴沉积在基材上 | 墨滴约12—50 μm,取决于系统 | 干燥后的厚度与墨量、基材及渗透情况有关 |
| 激光打印 | 碳粉转移并定影 | 碳粉颗粒为数微米量级 | 定影后的图层厚度不能直接等同于颗粒直径 |
| LCD光固化打印 | 屏幕图像控制树脂固化 | 原文举例的像素尺寸为20—50 μm | 原文举例的层高为10—50 μm |
| FDM/FFF | 熔融塑料逐道沉积 | 喷嘴直径常见为200—800 μm | 例如50—300 μm,常用100—200 μm |
以上是帮助理解尺度的例子,不是所有设备的规格范围或技术极限。 尤其不能把 LCD 的像素尺寸直接当成最终零件的尺寸精度。
纸张本身提供了连续的表面,墨水或碳粉在其上形成图像。 FDM 则要用一条条、一层层材料,把实体本身造出来。
一个100 mm高的零件,如果采用0.2 mm层高,就需要500层。
当表面倾斜或弯曲时,这些离散层会形成阶梯效应。 层高、表面朝向和挤出线形状,都会影响最终纹理。
因此,层纹并不一定意味着机器没有调好。 它首先是逐层成型方式带来的结果。 要获得更均匀的外观,常常还需要调整成型方向、减小层高,或增加后处理。 相关过程可参阅 Turner、Strong 与 Gold 的熔融挤出增材制造综述。
墨水、碳粉与塑料熔体,物理过程不同
那么,能不能不断缩小喷嘴,把塑料也挤得像墨水一样细?
这里就涉及材料流动。
喷墨使用的是适合喷射的低黏度液体。 压力脉冲推动液体形成墨滴;墨滴飞行、撞击基材, 再发生铺展、渗透或固化。 惯性、表面张力以及液体与基材的相互作用,都很重要。
激光打印走的是另一条路:感光鼓形成静电图像, 碳粉附着在相应位置,转移到纸上,再经过热和压力定影。 它不是把高黏度材料从小孔里连续挤出来。
FDM 处理的则是黏度高得多的聚合物熔体。 它更像把膏体从管口挤出,而不是让细小墨滴飞到纸上。
为了直观理解喷嘴直径的影响, 可以先看圆管中牛顿流体层流的 Hagen–Poiseuille 关系:
其中:
- ΔP:压力差;
- μ:动力黏度;
- L:流道长度;
- Q:体积流量;
- d:流道直径。
在其他条件不变时,直径减半, 维持同样流量所需的压力差会增加到16倍。
但这是一种简化模型,不是所有3D打印热端都严格遵循的“16倍定律”。 聚合物熔体通常具有剪切变稀特性,温度会改变黏度, 实际流道也并非一根等直径直管。
这个公式真正要说明的是:缩小通道并不是没有代价的。
送料机构能提供的推力有限,熔化与传热能力也有限。 喷嘴变小后,为了稳定挤出,往往需要降低流量和打印速度, 而不是只换一个零件、其余参数完全不动。
熔体离开喷嘴时,还可能发生挤出胀大; 铺到上一层之后,其截面又受到喷嘴间隙、流量和运动速度影响。
所以,最终线宽不只由喷嘴孔径决定, 也不应简单描述成“永远比孔径大一点”。
小字与细薄特征,为什么容易出问题
在常规 FDM 工艺中,单条挤出线的宽度, 是判断细小特征能否稳定成型的重要尺度。
如果文字笔画、薄壁或间隙, 已经接近甚至小于当前工艺能稳定控制的尺度, 就可能出现笔画缺失、相邻笔画粘连, 或结构虽然勉强形成,却不能稳定重复。
这并不是“比喷嘴直径小就绝对打印不出来”的机械规则。 切片策略和可变线宽可以改变某些特征的处理方式, 但不能无限消除材料沉积的物理约束。
因此,设计文字时不能只看它在屏幕上是否清楚, 还要考虑笔画宽度、笔画之间的间距, 以及它是凸起、凹入,还是位于侧面。
名片上清晰的小字,直接变成立体文字,未必还是同一个结果。
关于模型设计与制造之间的差别,也可以参阅 《物理规律与3D模型:为什么不是所有模型都能打印》(俄文原文)。
那光固化打印呢?
常见树脂光固化设备可以提供更细小的成型特征, 但它与 FDM 的限制并不相同。
以 LCD 光固化为例,它不通过喷嘴挤出熔体, 而是通过屏幕图像控制树脂固化。 像素尺寸和层高很重要,但它们不是最终成型能力的全部。
也不能把“像素小”直接理解为 “所有这么小的细节都能准确、稳定地制造”。
SLA 激光扫描、DLP 投影与 LCD 屏幕曝光的成像方式不同, 不能统一用“屏幕像素”来解释所有光固化技术。
树脂材料、力学表现、收缩以及清洗和后固化,也都有各自的要求。 选择光固化,是换了一套工艺条件, 不是进入一个没有限制的世界。
关于我们实际使用的设备,可参阅 《Anycubic Photon Mono M7 Max 评测:我们的实际使用经验》。
结论:这是制造,不是纸面印刷
3D打印与办公打印机都叫“打印”, 但我们不能因此给它们设定完全相同的验收预期。
尤其是 FDM,它不是在现成表面上形成一层图像, 而是通过熔体沉积逐步构建实体。 喷嘴、线宽、层高、流变特性和冷却过程, 共同决定了它能稳定完成什么。
这不是说技术不好,而是说选择技术之前,应当理解它的边界。
FDM 的价值在于功能零件、工程材料, 以及不必先制造模具就能完成原型和小批量生产。 关于这种制造方式及其成本构成,可以参阅 《什么是3D打印?为什么第一件零件比第二件更贵》(俄文原文)。
提出零件要求时,值得记住:
这不是把一张图打印到纸上,而是在制造一个真实的物体。
常见问题
为什么 FDM 打印的小字容易不清楚?
文字能否清楚成型,取决于笔画宽度、间距、成型方向和工艺设置。常见0.4 mm喷嘴对应的挤出线尺度,远大于纸张打印中的碳粉颗粒。薄笔画可能缺失,窄间隙可能闭合,但不能把喷嘴直径简单当成唯一的硬性界限。
换更小的喷嘴就能解决吗?
可以改善一部分细节,但通常需要降低流量、重新调整参数,并考虑堵塞和材料适用性。简化圆管模型中的直径四次方关系,可以帮助理解压力代价,但不能直接当成所有热端的精确计算结果。
FDM 零件能不能直接得到镜面效果?
不能对所有表面作这样的默认承诺。层纹和阶梯效应会受到层高、成型方向、材料及工艺设置影响。某些局部表面可以较平整或有光泽,但这不等于整个复杂零件都能直接获得均匀镜面。更高外观要求通常需要相应的工艺与后处理方案。
想要更精细的特征,是否应该选择光固化?
光固化通常值得评估,尤其是小型、细节丰富的零件。但应同时确认材料性能、尺寸要求、支撑、收缩和后处理,不能只按像素尺寸决定。