Anycubic Photon Mono 4 Ultra:大规模打印农场里的小型打印机
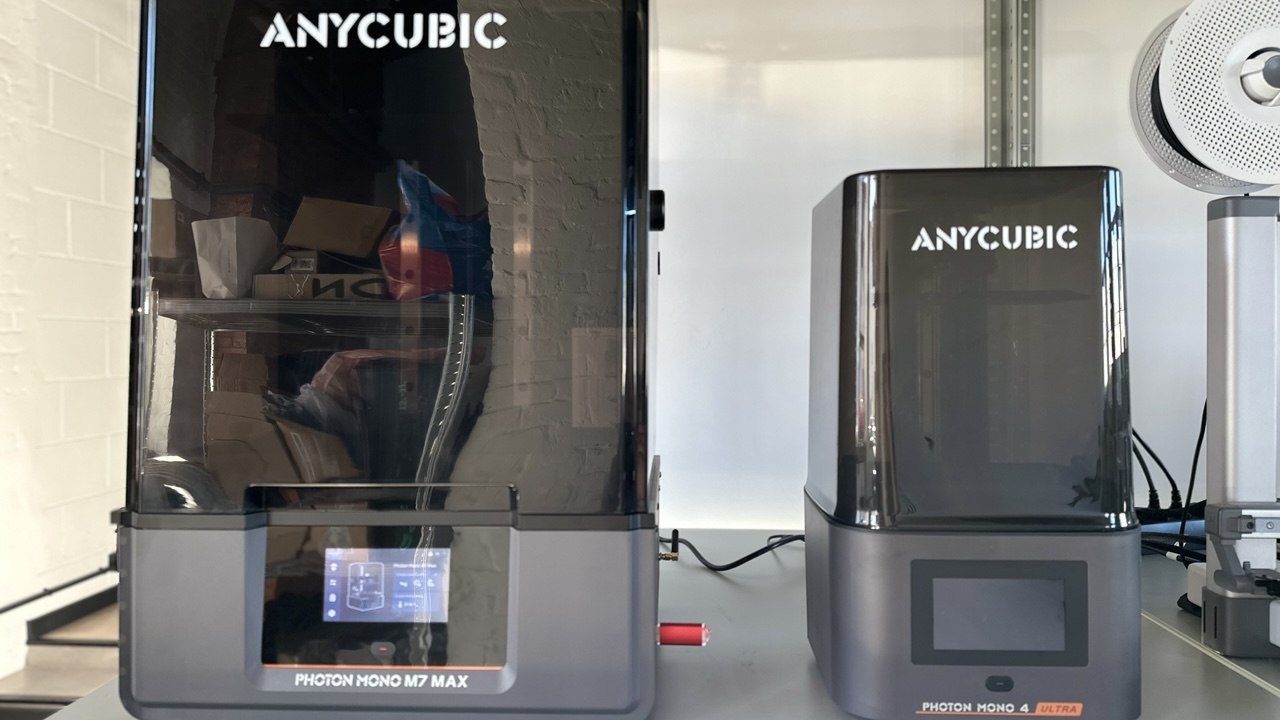
这是我最喜欢的“小家伙”。和旁边的 Photon Mono M7 Max 相比, 它的成型空间很小,却以细节表现和小料槽试打能力,在大型打印农场中承担了不同的任务。


这是我最喜欢的“小家伙”。
为什么叫它“小家伙”?因为在我们的设备区,还有它的“大哥”——我此前介绍过的 Anycubic Photon Mono M7 Max。 M7 Max 的成型体积约为 14.7 L,Mono 4 Ultra 约为 2.2 L,前者接近后者的七倍。 这里说的是成型空间,不是料槽容量。
但小,并不是缺点。它用细节表现弥补了体积上的差异,在大型打印农场中也有自己的位置。
和以往一样,这不是受委托撰写的推广文章。打印机由我们自行购买,评价来自日常使用。
主要参数
| 参数 | 数值或说明 |
|---|---|
| 打印技术 | MSLA,利用单色液晶屏掩膜曝光,使光敏树脂逐层固化 |
| 屏幕 | 7 英寸,10K,9024 × 5120 像素 |
| XY 像素尺寸 | 约 17 × 17 μm |
| 成型尺寸 | 153.4 × 87 × 165 mm,成型体积约 2.2 L |
| 光学系统 | COB 光源、菲涅耳透镜及曝光均匀性校正 |
| 层厚 | 0.02–0.15 mm |
| 标称打印速度 | 标准树脂最高 80 mm/h;高速树脂最高 120 mm/h,取决于厂商测试条件 |
| 料槽容量 | 最高约 0.39 L |
| 连接方式 | Wi-Fi、USB |
| 检测功能 | 树脂液位、料槽残留及打印失败检测;不替代人工检查 |
| 外形尺寸与重量 | 231 × 236 × 430 mm,5 kg |
参数按俄文原文列出的厂商资料整理。 参见 Anycubic 产品页面。 最高速度不是所有树脂、层厚和模型下都能达到的持续速度。
17 μm 像素,在实际打印中意味着什么
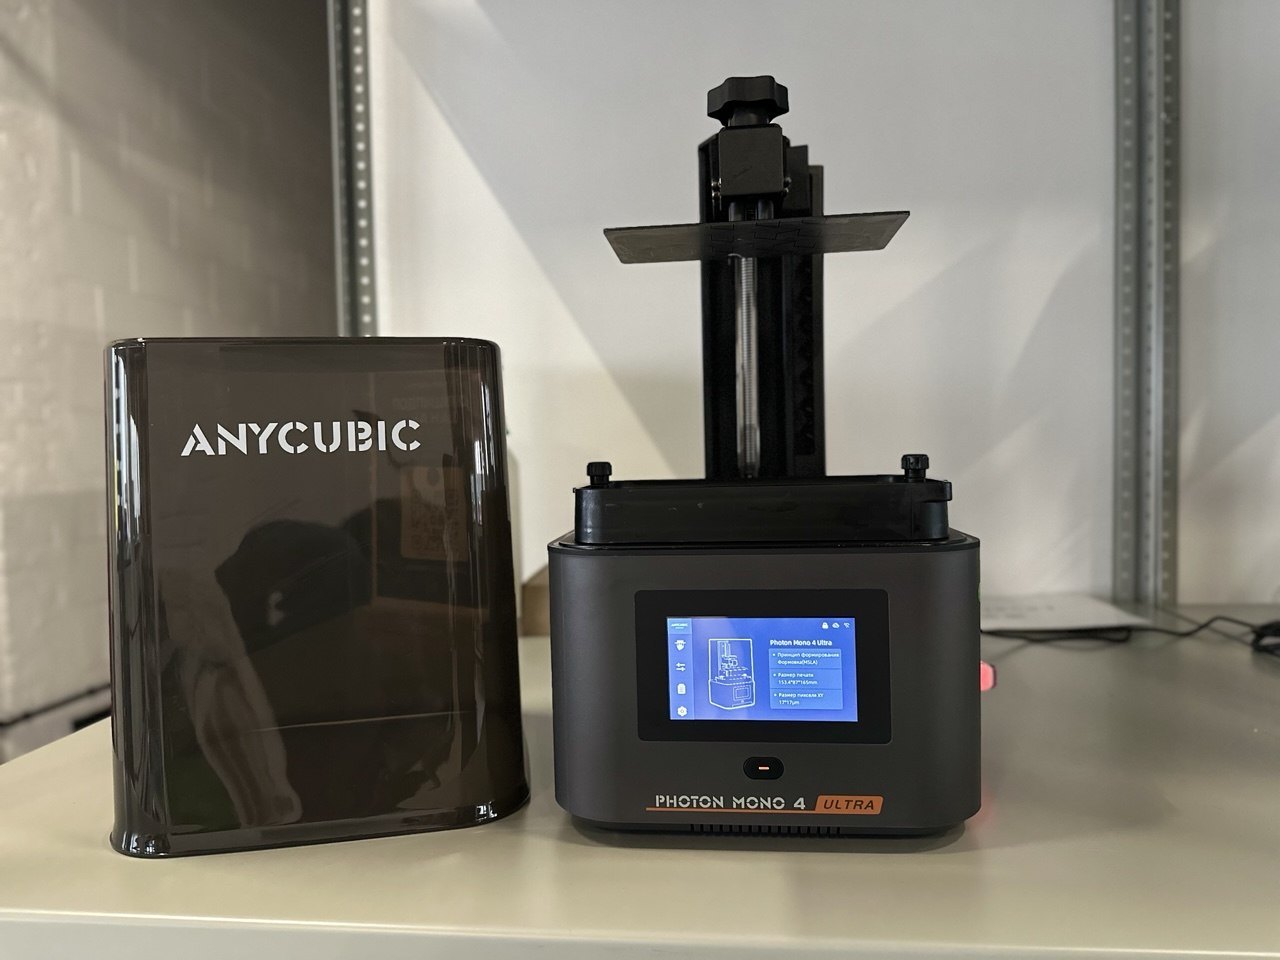
基本原理与“大哥”相同。树脂槽下方是单色液晶屏,屏幕下方是紫外光源。 屏幕显示当前层的切片图案,让光线在相应区域通过,使一薄层树脂固化。
主要区别在于像素密度:10K 分辨率分布在 7 英寸屏幕上,XY 像素尺寸约为 17 × 17 μm。 在我的使用中,小字、薄肋、表面纹理和细小螺纹都能呈现得较为清楚。
不过,17 μm 是像素尺寸,不是成品尺寸误差的保证值。 实际成型还受树脂、曝光、模型摆放和支撑设置影响,不能仅凭“10K”就断言所有细节都没有台阶。
小屏幕还意味着光学系统需要覆盖的面积较小。 菲涅耳透镜与曝光校正的目标,是提高平台边缘和中心的一致性。 对于试打,重复性很重要:我们希望样件能够帮助判断后续生产,而不是只在某个位置偶然成功。
大型打印农场为什么需要小设备
它很适合小型工作室,但在我们的打印农场里也经常派上用场: 在大型设备开始批量打印之前,先检查模型能否顺利成型。
原因不只是细节表现,也在于树脂的管理。
按我们的工作安排,大设备启动任务时,料槽里可能需要先加入约一升树脂。 这不是所有大尺寸打印机通用的最低装料量。 如果支撑、薄壁或摆放方向有问题,失败会占用大设备的生产时间,也可能带来离型膜受损的风险。
而留在料槽里的树脂仍需管理:长时间放置可能出现颜料沉降、分层, 下一次使用前要按材料要求重新混匀;出现固化碎屑等情况时,还需要适当过滤。 不能把这部分留在槽内的树脂全部算作一次打印的消耗。
小料槽可以用较少的初始装料量完成小样测试。 在我们的流程里,这通常减少了试错占用的材料和大设备机时,让“大哥”继续承担批量任务。
分工很简单:“小家伙”回答“这个模型能不能顺利做出来”, “大哥”回答“明早之前能做出多少件”。
试打也不是跨设备直接照搬参数:转到另一台机器后,曝光、支撑与工艺仍应验证。
树脂为什么流得慢:一点物理解释
在提出改进建议前,我想先谈一点物理。这样,后面的建议就不只是挑剔,而是有工程依据的观察。
打印结束,平台从料槽中升起,表面仍附着树脂。 它流走得快不快,与黏度、表面倾斜角度和表面形貌有关。
光敏树脂比水黏稠,残留液膜流动较慢。 原文引用了 Kapitsa 关于重力驱动液膜流动的研究: 1948 年论文目录资料,俄文。 直观地说,平台倾斜后,重力沿表面的分量有助于树脂朝低处流动。 水平面上没有同样的沿面驱动力,但这不意味着边缘处完全不会滴落。
表面形貌也会改变残液分布。原文还引用了微纹理表面液膜研究: Perepelitsa,《热物理与空气力学》,2011 年,俄文。 这些研究有助于理解凹槽滞液,但不是针对这台打印机涂层的定量测试。 实际沥料还受润湿性、表面张力与具体纹理影响,不能简单断言所有粗糙表面一定比光滑表面流得慢。
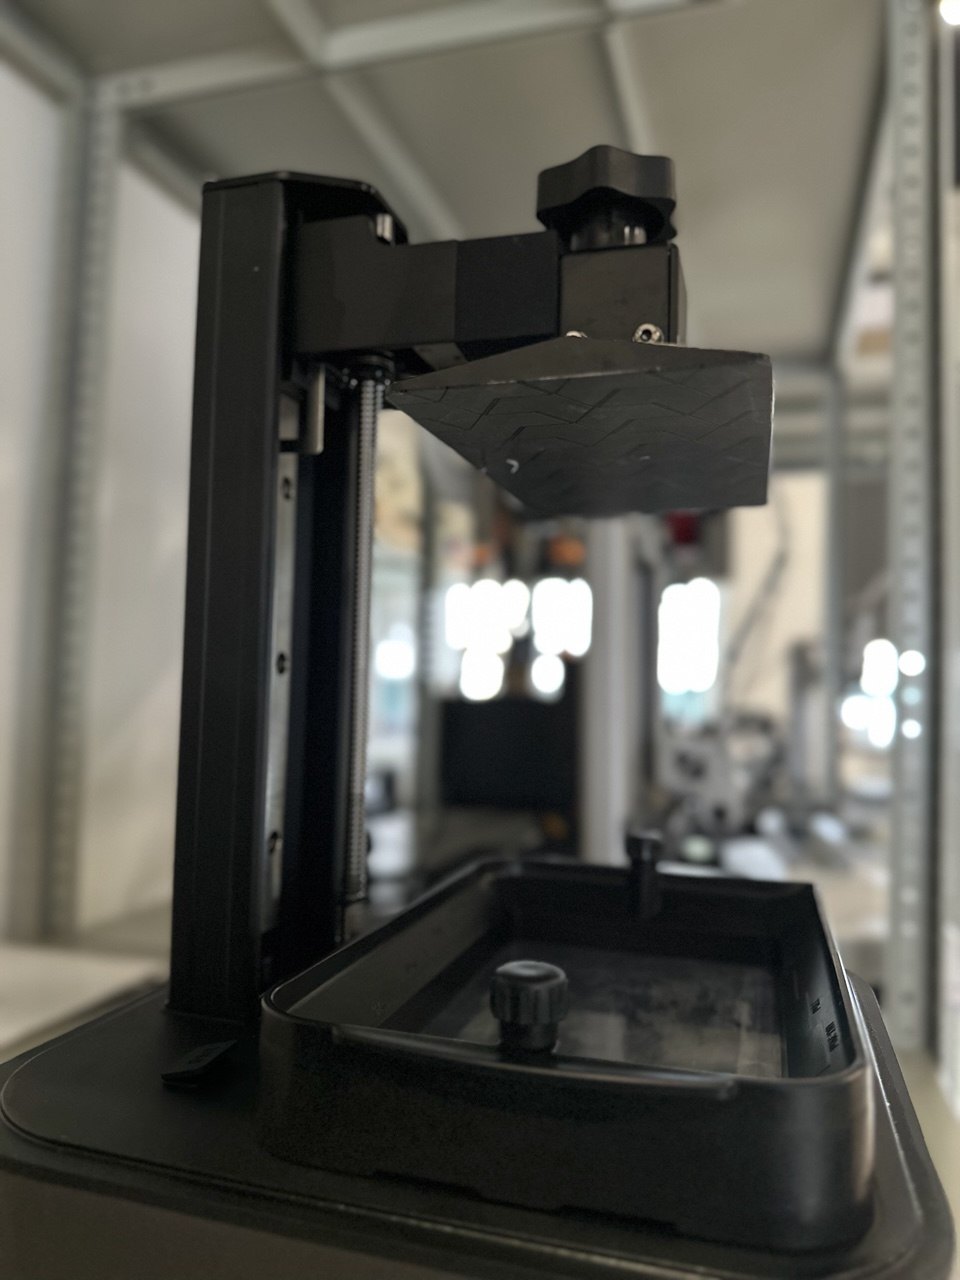
我的实际观察是:这块平台上方的纹理容易留下树脂,而倾斜放置有助于回流。
希望进一步改进的地方
更容易沥料的平台上表面
平台上方使用细纹理涂层,树脂容易留在凹处。 我理解这种涂层可能有耐用、遮盖划痕等考虑,但希望厂家评估更光滑、 便于沥料和清洁的上表面,使更多树脂回到料槽,而不是滴到货架上。
这里说的是平台上表面,不是与打印件接触的成型面,也不是建议用户自行打磨或改涂。
在料槽上方倾斜固定平台
打印完成后,如果能把平台可靠地倾斜固定在料槽上方,就能让多余树脂先回流。 把平台送去清洗时,残留越少,途中滴到货架或地面的机会也越少。
M7 Max 已经提供类似的沥料方式,我希望“小家伙”也能具备。 固定结构需要可靠,避免平台意外落入料槽;不建议用未经验证的临时挂法代替。
翻盖,而不是整件取下的上盖
我很希望它采用翻盖。另一只手拿着带打印件、还在滴树脂的平台时, 要单手把整件上盖放回去并不方便。
这会形成几个不理想的选择:先把平台送去清洗,让料槽暂时敞开; 或者先找地方放下滴着树脂的平台,再处理手套和上盖。 窗边日光等环境光中的相关波段可能使树脂受到额外曝光,实际影响取决于材料和光照条件。
手套不是形式。原文引用的医学资料讨论了丙烯酸酯、甲基丙烯酸酯相关的接触致敏: 2018 年临床文献,俄文及 2024 年美容行业接触性皮炎综述,俄文。 后者的“65%”涉及美甲职业背景,不能当作 3D 打印操作人员的发病率。
对打印工位,更有意义的结论是减少未固化树脂接触、滴漏与受污染表面的传播, 并按具体树脂的安全数据表和设备说明选择防护、通风与清洗方式。 也不能把已固化零件一概视为无风险,仍需按材料要求完成清洗和后固化。
因此,减少额外接触的结构改进不只是方便,也与职业防护有关。M7 Max 的翻盖在这方面确实更顺手。
有线 LAN 接口
家用场景未必需要,但多设备工位很希望有这个选项。 设备密集、无线网络负载较高时,有线连接会给部署和管理更多选择。 我在 Bambu Lab H2S 使用体验中也谈过这个问题。
我希望厂家评估增加接口的可能性。具体成本仍应由设计和制造方案决定,不能仅凭外观判断。
适合哪些应用
- 小型工作室制作微缩模型、展示模型与精细小件;
- 珠宝、牙科模型等需要细节表现的任务,但须验证树脂、工艺和用途要求,不能仅凭打印机分辨率认定可用于临床;
- 大型打印农场在批量生产之前进行模型与支撑试验;
- 具备适当通风、防护与管理条件的教学环境,以较小的试打任务学习工艺。
我的评价
我的评分是 4.5/5。
在我们的使用中,它是一台细节表现好、工作可靠、适合小样任务的设备, 即使旁边有更大的机器,也找到了自己的位置。
保留的半分,留给倾斜固定平台、更易沥料的上表面、翻盖和 LAN 接口这四项建议。 其中两种思路已经能在大哥身上看到,我希望以后也能出现在“小家伙”上。
这是 ATRIMUT 在俄罗斯根据任务组织设备分工的一次实践分享, 也是我们向中国同行和合作伙伴提供的使用反馈,而不是设备销售推荐。
常见问题
Photon Mono 4 Ultra 打印时需要多少树脂?
原文列出的料槽容量最高约为 0.39 L。小零件试打通常不必加满,但需满足设备要求的液位和整次任务的材料需求。料槽中的初始装料量不等于零件实际消耗的树脂量。
Photon Mono 4 Ultra 的细节表现如何?
其 7 英寸 10K 屏幕采用约 17 × 17 μm 的 XY 像素。在作者的使用中,小字、薄肋和微缩结构表现细致;像素尺寸不能直接等同于成品尺寸精度,实际结果仍需结合树脂、曝光和样件判断。
Photon Mono 4 Ultra 支持有线以太网吗?
按本文介绍的机型配置,不支持有线 LAN 接口,使用 Wi-Fi 和 USB。对于多设备生产环境,作者希望增加有线网络选项。
Photon Mono 4 Ultra 与 Photon Mono M7 Max 有什么不同?
两者成型体积约为 2.2 L 和 14.7 L。M7 Max 提供树脂自动补料、加热、翻盖与平台倾斜沥料设计;Mono 4 Ultra 更紧凑,适合小件和批量生产前的试打。不同设备的曝光与支撑设置仍需分别验证。
Kristina Khochenkova
ATRIMUT 业务负责人、工程师
Kristina Khochenkova 是 ATRIMUT 的业务负责人、工程师,在增材制造领域具有专业经验。她撰写“设备评测”专栏,分享 ATRIMUT 日常使用设备的实际经验、观察与改进建议。