QIDI Q2 使用体验:我们如何用它打印工程塑料
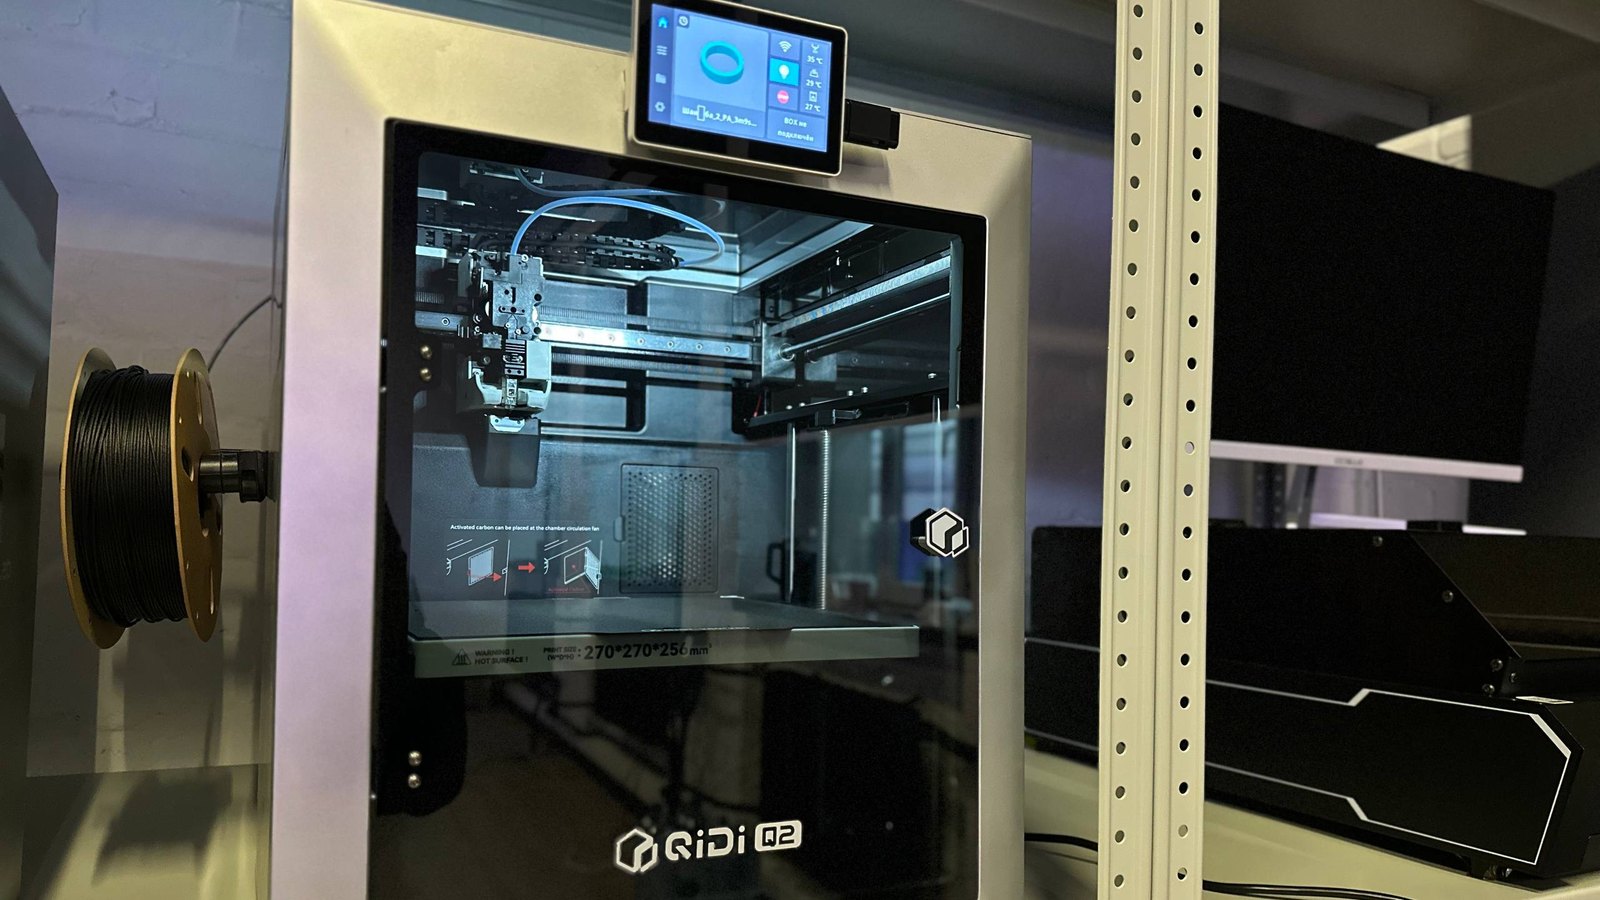
QIDI Q2 采用封闭式结构,配备最高65 °C的主动加热腔体、最高370 °C的热端、以太网接口,以及可供深入调整的 Klipper 系统。在 ATRIMUT 的设备群中,它承担的是一项明确的任务:打印那些对工艺条件要求较高的工程材料。

先说清楚它在我们这里做什么
我不相信有什么工具能在所有事情上都做到最好。
多功能工具和瑞士军刀当然有用,功能也不少。 但真要拧螺丝,我更愿意拿一把合适的螺丝刀; 真要切东西,也更愿意用一把专门的刀。
3D打印机也是如此。没有一台机器能在所有任务上都表现最佳。 因此,我们的设备群里,有一类机器专门负责那些比较难伺候的工程材料: 聚酰胺(PA)、聚丙烯(PP)和聚苯硫醚(PPS)。
QIDI Q2 就是其中之一。
和以往一样,这不是厂商委托的评测。 设备由我们自行购买,下面写的是我在日常工作中的实际感受。
主要参数
| 项目 | 参数 |
|---|---|
| 打印技术与结构 | FDM,CoreXY 运动结构,封闭式机身 |
| 成型尺寸 | 270 × 270 × 256 mm |
| 热端 | 最高370 °C,配备带淬硬钢耐磨部分的双金属喷嘴 |
| 热床 | 最高120 °C,双面纹理 PEI 打印板 |
| 腔体 | 主动加热,最高65 °C,第二代 PTC 加热器 |
| 过滤系统 | 三级过滤:G3 预过滤、H12 HEPA、活性炭 |
| 校准 | 自动校准,热端配有应变式传感器 |
| 固件与界面 | Klipper,Fluidd 网页界面 |
| 连接方式 | 以太网、2.4/5 GHz Wi-Fi、USB |
| 速度与加速度 | 最高600 mm/s,最高20,000 mm/s² |
| 标称功率 | 打印机350 W,腔体加热器另计280 W |
| 外形尺寸与重量 | 402 × 438 × 494 mm,约18 kg |
| 俄罗斯市场价格 | 约45,000—60,000卢布,2026年10月 |
表中为原文所列设备参数。最高温度、速度等上限不代表所有材料和零件 都应按该数值运行。价格反映俄罗斯市场情况,不用于比较中国本地售价。
工程塑料为什么难打印
要理解我们为什么看重这台机器,先要看它面对的材料。
聚酰胺、聚丙烯和聚苯硫醚属于半结晶聚合物。 冷却时,材料内部不仅发生固化,还会形成有序的结晶区域,并伴随收缩。
问题在于,零件不同位置的冷却并不一致: 上面的层还热着,下面的层已经冷下来。 收缩不均会产生内部应力,严重时就会把零件的边角从打印板上拉起来。
不同材料还有各自的难点:
- 聚酰胺(PA)容易吸湿。含水量过高时,打印中可能出现气泡, 并影响打印质量和力学性能。对我们的工艺来说,打印前的干燥是必做环节, 秋冬季室内湿度变化时尤其不能忽视。
- 聚丙烯(PP)不容易与许多表面粘接。 这在成品使用中可能是优点,到了打印板上,却成了麻烦。
- 聚苯硫醚(PPS)需要较高的喷嘴温度。 原文涉及的打印条件可达到约340 °C,某些填充牌号还可能更高。 具体参数仍应按材料牌号确定。
主动加热腔体
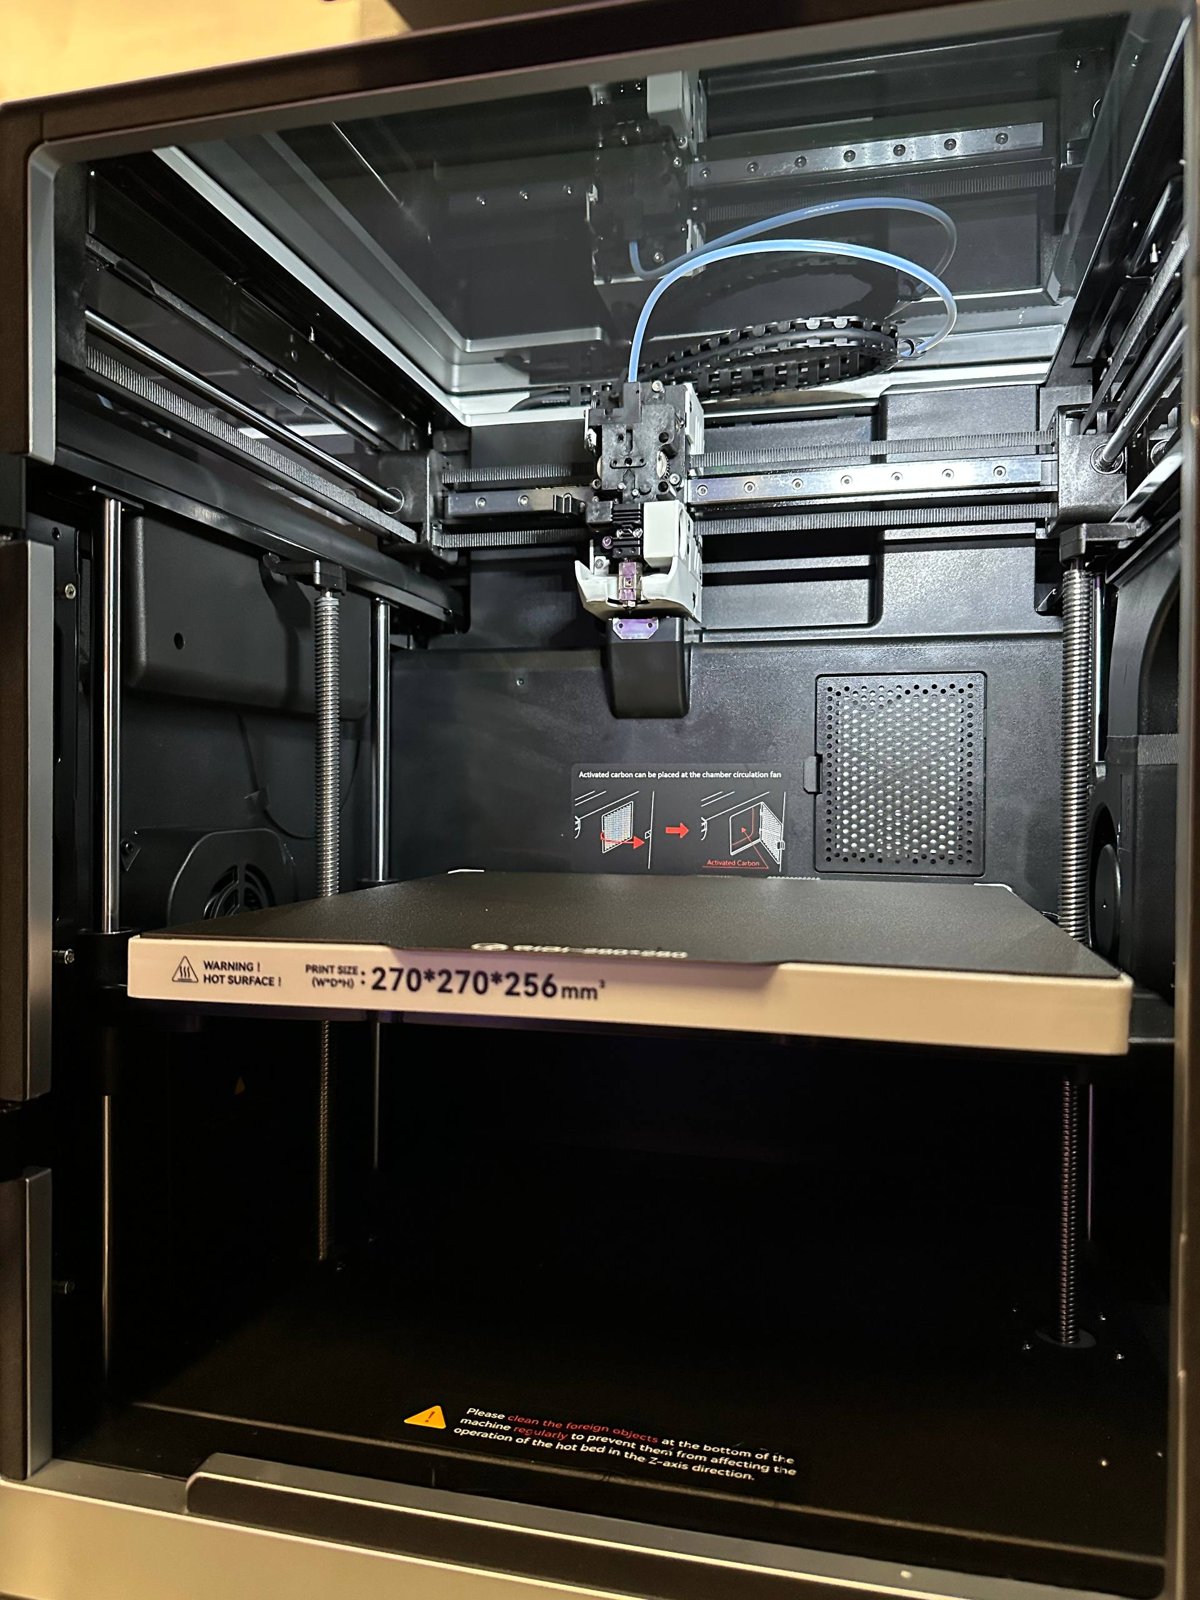
Q2 最重要的优势,是主动加热腔体。 它不只是把机器封起来,而是通过独立加热器, 把腔内温度提升到设定值,最高可达65 °C。
这对工程材料很重要。
较温暖的打印环境有助于减小零件不同部位的温差, 让冷却过程更缓和,从而降低内部应力和翘边风险。 它不是消除所有翘曲问题的万能办法, 但对我们打印这些材料确实有帮助。
这里还有俄罗斯车间的实际情况: 冬天,车间和工作室未必能保持舒适的22 °C。
在较冷的环境里,只有外壳、没有独立加热器的机器, 腔体升温往往较慢,温度分布也更容易受到环境影响。 主动加热让我们更容易建立稳定的工艺条件, 而不是把结果寄托在当天的室温上。
Klipper:不只是看一张热床网格图
我们使用的 Q2 可以通过 Klipper 和 Fluidd 查看、调整打印机配置。 对复杂材料而言,这意味着不必只接受默认设置, 而能进一步尝试和优化工艺。
热床网格就是一个很好的例子。
工程材料本来就容易翘边。如果首层间隙又不均匀, 有些位置压得过紧,有些位置贴合不足, 零件往往会从薄弱处开始脱离。
只能查看网格图,和能够调整相关参数,是两回事。
在可访问的 Klipper 配置中,我们可以调整测量网格密度、 保存不同的网格配置,并细调补偿参数。 需要说明的是,网格补偿并不会把物理上不平的热床“变平”, 它解决的是打印过程中的高度补偿问题。
对 PP 和 PA 来说,“差一点粘住”和“真正粘住”, 往往就是废件与合格件的区别。
以太网:设备多了,就不是可有可无
Q2 配有以太网接口。对规模较大的打印设备群, 这不是锦上添花,而是我们很看重的基础能力。
当几十台设备同时运行,摄像头传输视频、打印文件上传, 再加上其他无线终端,Wi-Fi 网络的压力就会上来, 连接稳定性也更难管理。
有线连接可以减少对无线网络的依赖, 让设备接入和故障排查更可控。
此外,打印机可以使用仅限局域网的工作模式, 不必依赖厂商云端。
对我们而言,重要的不是“连接方式多”, 而是生产设备能否接入我们自己的网络,并按我们的方式管理。
挤出机与热端
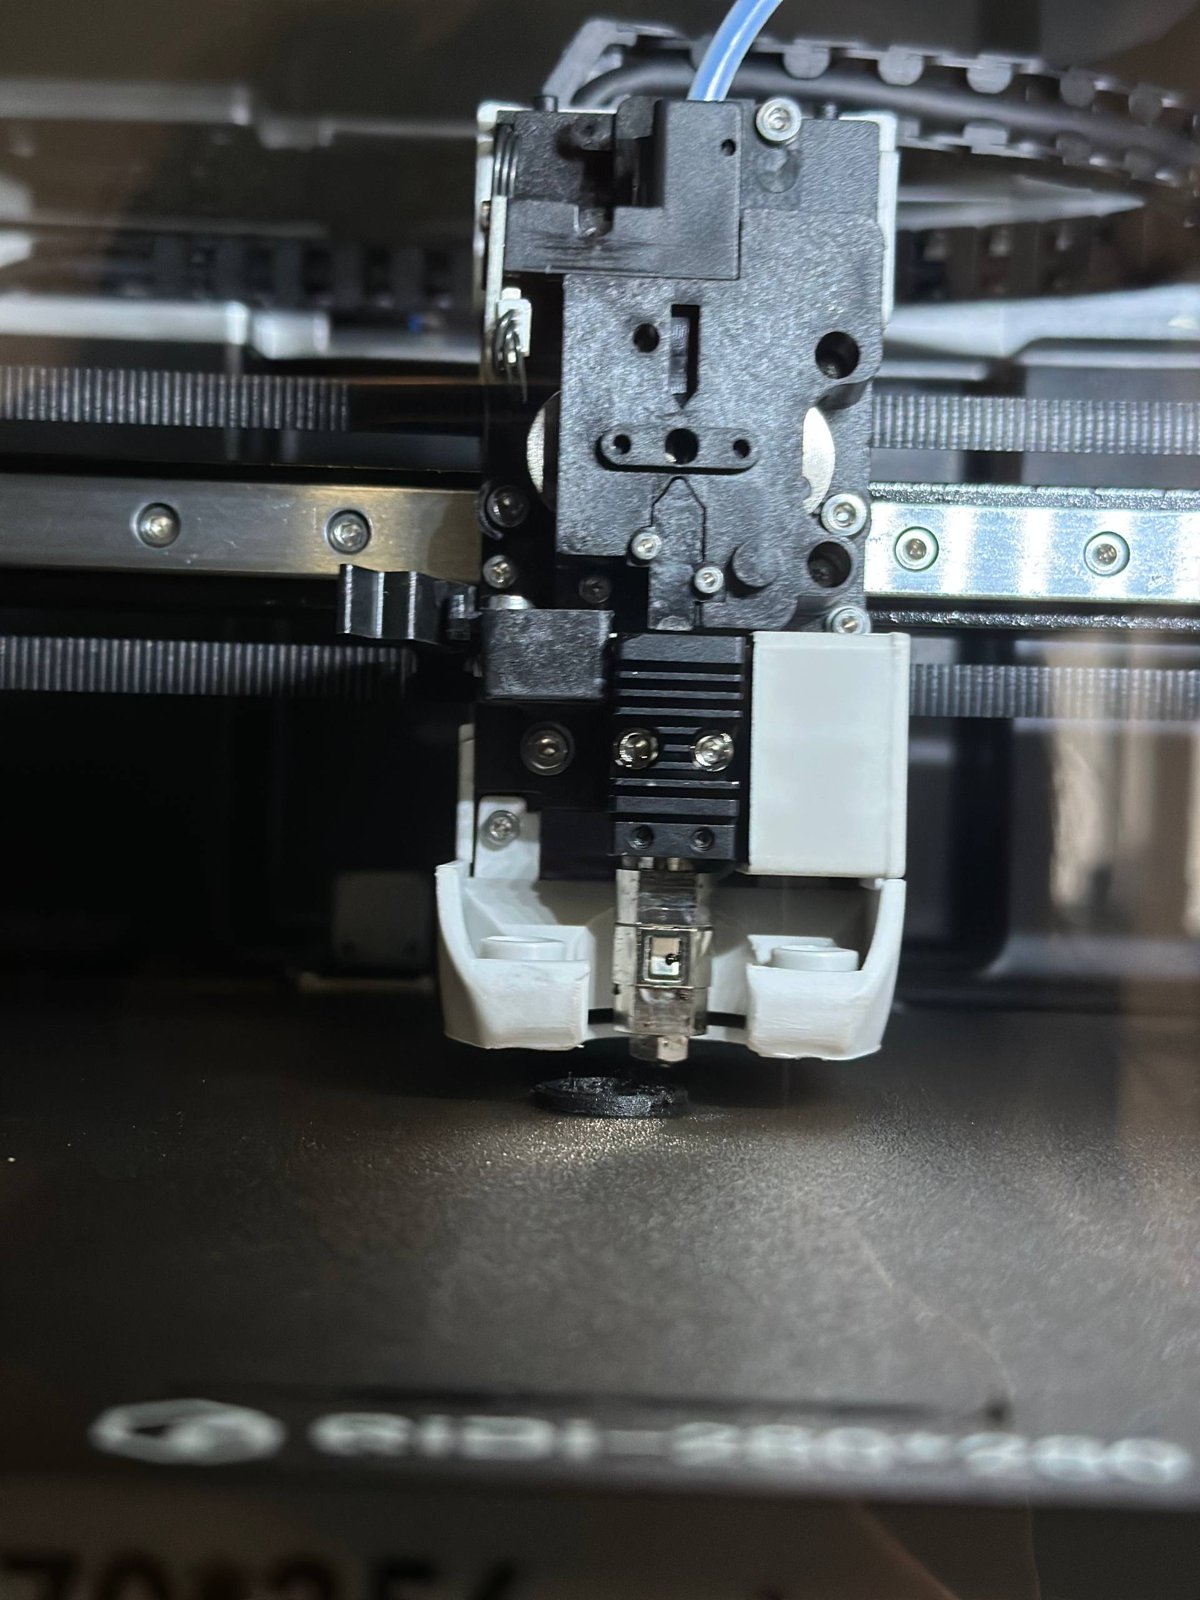
挤出机采用近程送料和淬硬齿轮。 喷嘴为双金属结构:耐磨部分采用淬硬钢, 其他部分则兼顾导热性能。
我们打印碳纤维、玻璃纤维填充材料时, 耐磨性很重要;而在较高温度下, 热量传递是否稳定,同样会影响打印表现。
喷嘴与隔热喉管整合为一个组件,减少了相关连接部位, 有助于降低高温工况下连接处漏料等问题的风险。
打印机群的用电,要提前算
这是评测中不太显眼、但我们实际运营时不能忽略的一项。
按原文列出的标称功率,Q2 的打印机部分为350 W, 腔体加热器另需280 W,合计最高约630 W。
一台设备看起来不算多,二十台就对应12.6 kW的标称合计功率。
作为俄罗斯业务背景,原文举了一个常见的现场约束: 部分小型生产场所可用的接入容量只有15 kW。 这不是对所有俄罗斯工厂的统一描述,而是提醒我们, 现场供电条件可能很快成为扩容限制。
实际运行中的平均功率通常低于标称合计值, 但不能只看平均数。设备集中预热时,负荷安排尤其值得提前考虑。
用电条件应该在规划设备群时计算, 而不是等断路器频繁跳闸后再补课。
我希望改进的地方
我的主要建议只有一项,但对设备群维护很重要:快拆热端。
按 QIDI Wiki 的更换说明, 目前需要拆下打印头前后外罩,断开两个接头,卸下两颗螺丝。 操作前应完全断电并拔下电源,等待热端充分冷却。
单台机器做这些操作并不复杂。 但当设备多了,热端和喷嘴的维护、更换时间会不断累积。 使用磨蚀性材料时,这个问题更明显。
在我看来,免工具、短时间内即可完成更换的热端, 已经是现代打印机很值得具备的一项能力。
如果 Q2 能增加这样的设计, 会给设备较多的用户省下不少维护时间。
它适合谁
我认为 QIDI Q2 比较适合:
- 打印 PA、PC、PPS,以及碳纤维等填充材料的生产团队和工作室;
- 需要有线网络和可调整固件配置的打印机群;
- 愿意研究 Klipper 设置,以换取更稳定打印结果的使用者。
它也可以打印 PLA、PETG,但如果日常任务基本都是这些材料, 未必需要为主动加热腔体和高温热端选择这样一台机器。 更简单的设备,也可能更符合任务要求。
我的评分
我给 QIDI Q2 的评分是4.5分,满分5分。
对我们而言,它是一台适合复杂材料的生产工具: 主动加热腔体、最高370 °C的热端、以太网接口, 以及可深入调整的 Klipper 配置,都有实际价值。
扣下的半分,留给维护便利性。
如果能配上快拆热端, 它会更符合我们对大型打印机群的使用期待。
常见问题
QIDI Q2 有以太网接口吗?
有。原文所述设备支持以太网、2.4/5 GHz Wi-Fi 和 USB,也可以使用仅限局域网、不依赖厂商云端的工作模式。
可以打印哪些工程材料?
本文涉及 PA、PC、PP、PPS,以及碳纤维和玻璃纤维填充材料。热端最高温度为370 °C,腔体最高温度为65 °C。实际可用工艺还应根据材料牌号、干燥状态和零件要求确定,不能只看最高温度。
主动加热腔体有什么作用?
它有助于减小温差、缓和冷却过程,降低内部应力和翘边风险,对 PA、PP 等半结晶材料尤其有意义。但腔体加热不能替代材料干燥、打印板附着方案和其他工艺设置。
QIDI Q2 的功率是多少?
按原文所列标称值,打印机部分350 W,腔体加热器280 W,合计约630 W。这是功率,不是每小时固定消耗的电量。规划多台设备时,应结合实际运行和同时加热情况评估供电容量。
Kristina Khochenkova
ATRIMUT 业务负责人、工程师
Kristina Khochenkova 是 ATRIMUT 的业务负责人、工程师,在增材制造领域具有专业经验。她撰写“设备评测”专栏,分享 ATRIMUT 日常使用设备的实际经验、观察与改进建议。